Контроль качества поверхности слитков в режиме онлайн типа ZSQ‑T100 (вихретоковой метод) — Москва
Принцип работы:
Система контроля качества поверхности слитков в режиме онлайн типа ZSQ‑T100 основана на вихретоковом неразрушающем контроле. В зависимости от сечения станка непрерывного литья и формы слитков применяются вихретоковые датчики различной конструкции, обеспечивающие бесконтактное обнаружение поверхностных дефектов слитков. По результатам контроля в реальном времени строится карта поверхностных дефектов слитка.
Состав системы:
1.Контрольная рама
Предназначена для крепления центрального контрольного датчика. Высота рамы автоматически регулируется электродвигателем для центрирования датчика относительно контролируемого слитка.
2.Переднее и заднее устройства вертикального прижима и подачи
Обеспечивают равномерное и стабильное прохождение контролируемого слитка через центральный контрольный зонд. Прижимные ролики приводятся в действие цилиндром и пружиной одновременно.
3.Центральный контрольный блок
Устанавливается на контрольном стенде. Оснащён панелями управления с четырёх сторон, обеспечивающими сканирование поверхности каждого слитка.
4.Устройство для удаления окалины
Предназначено для удаления окалины с поверхности слитка, устранения шумов, возникающих при вихретоковом контроле.
5.Пульт управления системой
Используется для управления оборудованием и всем процессом контроля, регулирования механических движений отдельных узлов и параметров прибора. Обеспечивает автоматический неразрушающий контроль в режиме онлайн.
6.Датчики
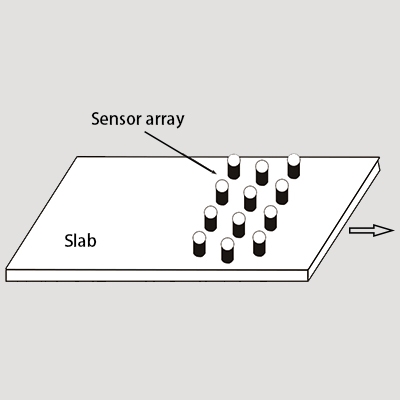
Для слябов обычно применяется матрица вихретоковых датчиков, для квадратных, круглых и фасонных слитков — проходные вихретоковые зонды.
Основные технические характеристики вихретокового контроля поверхности слитков непрерывного литья:
1.Объект контроля: слябы, круглые, квадратные и фасонные слитки любых размеров.
2. Марка стали слитков: углеродистая или легированная сталь.
3. Температура контроля: 400–1000 °С.
4. Скорость контроля: ≤ 3–40 м/мин.
5. Допустимый диапазон колебаний скорости: 0–40 м/мин.
6. Типы и размеры обнаруживаемых дефектов:
царапины, волнистость, брызги металла, выступы, впадины глубиной или высотой более 1,5 мм;
продольные, поперечные, сетчатые поверхностные трещины глубиной более 3 мм, подповерхностные включения.
7.Мёртвая зона контроля на торцах слитка: 25 мм.
8.Занимаемая контрольной рамой площадь (по направлению линии транспортировки): ≤ 3 м.